

1. Einleitung: Warum Überpotential in der industriellen Elektrochemie wichtig ist
Jeder elektrochemische Prozess-ob er Wasserstoff, Sauerstoff, Chlor oder hoch{1}reines Wasser-erzeugt, hängt davon ab, wie effektiv die Elektronenübertragung zwischen einer Elektrode und einem Elektrolyten ist. Während Lehrbücher ideale Spannungen für jede Reaktion beschreiben, arbeiten reale Industriesysteme selten mit diesen theoretischen Werten. Stattdessen ist zusätzliche Spannung erforderlich, um die Reaktion voranzutreiben. Diese zusätzliche Spannung wird als bezeichnetÜberpotential.
Überpotential ist kein kleines Detail. Es bestimmt:
Gesamtenergieverbrauch
Stabilität und Lebensdauer der Elektroden
Reaktionseffizienz
Sicherheitsmargen
Produktqualität in Beschichtungs-, Wasseraufbereitungs- und EDI-Systemen
Für Branchen, die Folgendes verwendenEdel-metall-beschichtete Titananoden, ist das Verständnis von Überpotential besonders wichtig. Beschichtungen wie IrO₂, RuO₂, Ta₂O₅ und Platin verändern das Elektrodenverhalten dramatisch. Selbst kleine Änderungen im Oberflächenzustand oder in der Elektrolytzusammensetzung können Überspannungen verschieben, oft bevor physische Schäden sichtbar werden. Daher profitieren Beschaffungsabteilungen, Ingenieure und Betreiber erheblich davon, den Ursprung und die Kontrolle von Überpotenzial zu verstehen.

Als professioneller Hersteller von TitananodenEhisenunterstützt Kunden weltweit regelmäßig durch die Analyse von Spannungsschwankungen, die Diagnose von Beschichtungsschäden und die Optimierung technischer Parameter. Viele häufige Feldprobleme-schneller Spannungsanstieg, instabile Beschichtungsleistung, verkürzte Elektrodenlebensdauer-können durch Änderungen des Überpotentials erklärt werden.
Dieser Artikel bietet eine vollständige, leicht zu lesende und wissenschaftlich korrekte Erklärung von:
Was ist Überpotential?
Warum es Überpotential gibt
Faktoren, die das Überpotential beeinflussen
Warum Überpotential zunimmt oder abnimmt
Wie das Verständnis von Überpotential Benutzern bei der Auswahl der richtigen Titananode hilft
Der Artikel ist so geschrieben, dass auch Leser ohne elektrochemischen Hintergrund die Konzepte verstehen und auf reale Beschaffungsentscheidungen anwenden können.
2. Was ist Überpotential?
Theoretisch hat jede elektrochemische Reaktion ein thermodynamisches Potential-manchmal auch Gleichgewichts- oder Standardpotential genannt. Dieser Wert gibt die Mindestspannung an, die erforderlich ist, damit die Reaktion stattfindetwenn das System perfekt wäre.
Allerdings sind industrielle Elektrolysezellen alles andere als perfekt. Wenn ein reales System betrieben wird, muss die Spannung über den theoretischen Wert hinaus erhöht werden, um die Reaktion zu starten und aufrechtzuerhalten. Man nennt die Differenz zwischen der angelegten Spannung und der idealen thermodynamischen SpannungÜberpotential.

Die theoretische Spannung, die zur Erzeugung von Sauerstoff aus Wasser erforderlich ist, beträgt etwa 1,23 V.
In der Realität kann eine Elektrolysezelle 1,45–1,85 V benötigen.
Diese zusätzlichen 0,2–0,6 V sindÜberpotential.
Die Lücke besteht, weil reale Systeme Folgendes haben:
Widerstand
Reaktionsbarrieren
Grenzen der Ionendiffusion
Oberflächenfehler
Ansammlung von Gasblasen
Diese kombinierten Effekte erzeugen eine natürliche „Verlangsamung“, die durch zusätzliche Spannung überwunden werden muss.
Überpotential wird typischerweise in drei große Kategorien unterteilt:
1.Aktivierungsüberpotential
Bezogen auf die Energiebarriere des Elektronentransfers.
Katalytische Beschichtungen reduzieren diese Barriere erheblich.
2, Konzentrationsüberpotential
Verursacht durch begrenzte Ionenversorgung an der Elektrodenoberfläche.
Schlechte Durchmischung oder alternde Elektrolyte verstärken diesen Typ.
3. Ohmsches Überpotential
Verursacht durch Widerstand in:
Elektrolyt
Elektrodenkörper
Membran oder Separator
Kontaktpunkte
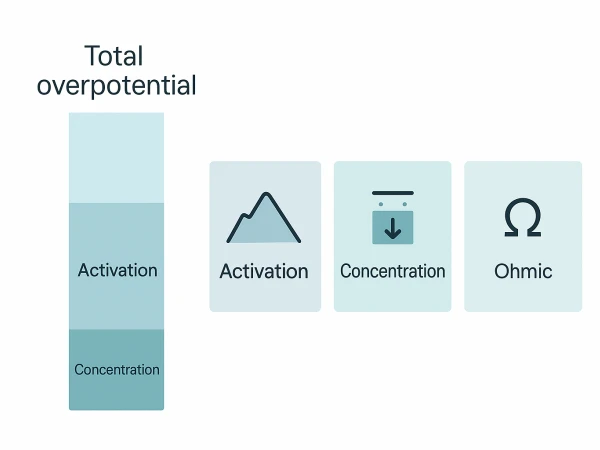
Von Ehisen hergestellte Titananoden sind darauf ausgelegt, Aktivierung und ohmsches Überpotential durch präzise Beschichtungsformulierung und Oberflächentechnik zu minimieren.
3. Warum kommt es zu einer Überspannung? – Klare wissenschaftliche Erklärung
Überspannung ist kein Zeichen dafür, dass das Gerät „kaputt“ ist; Es handelt sich um ein Phänomen, das natürlicherweise in jedem elektrochemischen System auftritt. Solange die Reaktion real und industriell ist, wird es immer ein gewisses Maß an Überpotenzial geben.
VerständnisWarumEs hilft uns zu beurteilen, ob eine Änderung der Zellspannung vorliegtnormales Phänomenoder einpotenzielles Risiko.
Aus fundamentaler Sicht ist Überpotenzial hauptsächlich auf drei Kategorien von Faktoren zurückzuführen:

Bei einer elektrochemischen Reaktion müssen Elektronen von der Elektrodenoberfläche in die Reaktanten im Elektrolyten „übergehen“ oder von Zwischenspezies im Elektrolyten zurück zur Elektrodenoberfläche zurückkehren.
Dieser Schritt erfolgt nicht automatisch. Es muss eine Energiebarriere namens überwindenAktivierungsenergiebarriere.
Wenn das Elektrodenmaterial eine geringe katalytische Aktivität aufweist, findet die Grenzflächenreaktion „ungern“ statt.
Um diesen Schritt voranzutreiben, ist eine höhere Spannung erforderlich.
Die zusätzliche Spannung liegt anum die Reaktion willig zu machenist die Quelle vonAktivierungsüberpotential.
Edelmetallbeschichtungen (wie IrO₂, RuO₂, Pt) sind im WesentlichenOberflächenkatalysatoren:
Sie verändern die elektronische Struktur an der Grenzfläche zwischen Elektrode und Elektrolyt und erleichtern so die Übertragung von Elektronen von der Elektrode auf die Reaktanten.
Der Nettoeffekt ist: Um die gleiche Stromdichte zu erreichen, ist eine niedrigere Spannung erforderlich -, was bedeutet, dass das Aktivierungsüberpotential verringert wird.
Wenn Sie bei Titananoden nur blankes Titan verwenden, bildet sich auf der Oberfläche ein dichter Passivfilm, durch den Elektronen kaum noch „durchdringen“ können. Das Aktivierungsüberpotential wird extrem hoch und es ist nahezu unmöglich, industrielle Stromdichten aufrechtzuerhalten. DarumAktive Edelmetallbeschichtungen sind erforderlich.
Elektrochemische Reaktionen benötigen nicht nur Elektronen; Sie benötigen außerdem Ionen aus dem Elektrolyten, um die Reaktion abzuschließen.
In der Nähe der Elektrode werden Ionen durch die Reaktion schnell verbraucht. Wenn:
Der Elektrolyt fließt nicht oder die Durchflussrate ist zu gering;
Ionen können durch Diffusion nur langsam wieder aufgefüllt werden;
dann wird die Ionenkonzentration in der Nähe der Elektrode deutlich niedriger als im Massenelektrolyten.
Infolge:
Die Reaktanten an der Grenzfläche sind „nicht mehr vorrätig“, sodass die Reaktion langsamer wird;
Um den gleichen Strom aufrechtzuerhalten, muss das System die Spannung erhöhen.
Die hier benötigte zusätzliche Spannung beträgtKonzentrationsüberpotential.
Unter realen Betriebsbedingungen werden die folgenden Situationen das Konzentrationsüberpotenzial erheblich verschlimmern:
Hoch-viskose Elektrolyte mit schlechter Fließfähigkeit;
Großer Elektrodenabstand oder schlecht gestaltete Strömungskanäle;
Stromdichte weit über dem Auslegungsniveau;
Gealterte Elektrolyte, bei denen die Ionenkonzentration gesunken ist oder sich Niederschläge gebildet haben.
Für Benutzer von Titananoden, wenn dieGleiche Elektroden- und StromversorgungseinstellungenWenn Sie eine niedrigere Zellspannung erreichen, indem Sie einfach den Zirkulationsfluss erhöhen, umrühren oder das Tankdesign optimieren, ist die Wahrscheinlichkeit hoch, dass dies der Fall istKonzentrationsüberpotentialwar das Hauptproblem.
In einem realen System hat jedes Segment von der Stromversorgung über die Elektrode bis hin zum Elektrolyten, der Membran und den Anschlüssen einen Widerstand.
Ein Teil der Spannung geht „unterwegs verloren“ und kann nicht direkt zum Antrieb der Reaktion genutzt werden. Dieser Verlust erscheint alsohmsches Überpotential.
Zu den Hauptquellen gehören:
Die Leitfähigkeit des Elektrolyten (bestimmt durch Salzkonzentration, Temperatur und Zusammensetzung);
Der Widerstand des Elektrodenkörpers und der Stromkollektoren;
Kontaktwiderstand an Dichtungen, Anschlüssen und mechanischen Verbindungen;
Der intrinsische Widerstand von Membranen und Ionenaustauschmaterialien.
Obwohl Edelmetallbeschichtungen das Aktivierungsüberpotential hauptsächlich durch ihre katalytische Wirkung reduzieren, beeinflussen ihre eigene Leitfähigkeit, Dicke und Kontaktqualität mit dem Titansubstrat auch den gesamten ohmschen Verlust.
Wenn:
Beschichtungen reißen und verursachen einen schlechten lokalen Kontakt;
Verbindungsbolzen sind korrodiert oder die Kontaktfläche reicht nicht aus;
dann sieht es auf makroskopischer Ebene so aus:steigende Spannung, während die Stromverteilung und die scheinbare Reaktion noch akzeptabel aussehen. In einem solchen Fall ist eine ohmsche Überspannung zu vermuten.
4. Schlüsselfaktoren, die das Überpotential beeinflussen
Viele verschiedene Faktoren beeinflussen das Überpotenzial, aber aus technischer und beschaffungstechnischer Sicht bestimmen die folgenden Kategorien weitgehend, ob„Dieses System ist gut zu nutzen oder nicht.“

Unterschiedliche Elektrodenmaterialien zeigen dramatisch unterschiedliche katalytische Aktivitäten:
Blankes Titan: Bildet leicht einen dichten passiven TiO₂-Film und wird als Anode nahezu nicht-leitend → extrem hohes Überpotential und schlechte Leistung bei anodischen Reaktionen.
MMO-Beschichtungen (wie IrO₂, RuO₂ usw.): Hervorragende katalytische Leistung für Oxidationsreaktionen, können die Aktivierungsüberspannung erheblich reduzieren und sind die gängige Wahl für industrielle Titananoden.
Pt-Beschichtungen: noch höhere katalytische Aktivität für bestimmte Reaktionen (z. B. Wasserstoffentwicklung oder spezielle Oxidationsprozesse), jedoch mit höheren Kosten, daher meist in lokalen oder kritischen Bereichen eingesetzt.
Warum beeinflusst die Mikrostruktur der Beschichtung das Überpotential?
Eine Beschichtung wird nicht einfach „aufgestrichen und fertig“. Seine Mikrostruktur wirkt sich direkt auf die Reaktionsschnittstelle aus:
Dichte: Wenn es zu dicht ist, kann die effektive spezifische Oberfläche unzureichend sein; ist es zu porös, können die mechanische Festigkeit und die Lebensdauer darunter leiden.
Rauheit: Eine entsprechende Rauheit vergrößert die effektive Fläche und die aktiven Stellen und senkt dadurch das Überpotential. Aber wenn jazurau, kann es zu Strom-Hotspots und lokalen Verbrennungen kommen.
Spezifische Oberfläche: Je größer die spezifische Oberfläche, desto größer ist die effektive Reaktionsfläche pro geometrischer Flächeneinheit. Bei gleicher Stromdichte führt jedes aktive Zentrum weniger Strom → Überspannung nimmt ab.
Zusammensetzungsverhältnis: Beispielsweise führen unterschiedliche Ir/Ta-Verhältnisse zu unterschiedlichen Gleichgewichten zwischen katalytischer Aktivität, Stabilität und Korrosionsbeständigkeit, was sich direkt auf den Kompromiss zwischen Überpotential und Lebensdauer auswirkt.
Wenn Ehisen Beschichtungen für verschiedene Kunden entwirft, passen wir diese Parameter entsprechend der Reaktionsart (Chlorentwicklung, Sauerstoffentwicklung, gemischte oxidierende Medien usw.) an, um dies zu erreichenGleichgewicht zwischen geringem Überpotential und langer Lebensdauerunter den tatsächlichen Betriebsbedingungen.
Warum führen Beschichtungsschäden zu einem plötzlichen Anstieg des Überpotentials?
Wenn die Beschichtung lokal abgenutzt, gerissen oder verschmutzt ist, wird die ursprünglich gleichmäßige Stromverteilung gestört:
Die effektive aktive Fläche wird kleiner → die Stromdichte pro Flächeneinheit steigt → das Überpotential steigt;
Das Titansubstrat liegt lokal frei → diese Bereiche tragen fast keine katalytische Aktivität bei, wodurch andere Regionen gezwungen werden, mehr Last zu tragen → die Gesamtspannung steigt weiter an;
Der beschädigte Bereich kann auch zu einer Stelle für lokale Korrosion oder Hotspots werden, was den Ausfall beschleunigt.
Daher,Überwachung von Änderungen des ÜberpotentialsOft können Sie Beschichtungsprobleme früher als durch eine visuelle Inspektion erkennen.
Die Elektrolytzusammensetzung bestimmt einen Großteil sowohl der Konzentration als auch des ohmschen Überpotentials. Wichtige Aspekte sind:
Ionenkonzentration: Eine höhere Konzentration bedeutet normalerweise eine bessere Leitfähigkeit und einen geringeren Ohmschen Verlust sowie eine angemessenere Reaktantenversorgung, wodurch die Konzentrationsüberspannung verringert wird.
pH-Wert: Verändert Reaktionsmechanismen und Zwischenspezies; Bestimmte Elektrodenmaterialien weisen in bestimmten pH-Bereichen ein geringeres Überpotential auf.
Zusatzstoffe: Einige werden zur Verbesserung der Beschichtungs-/Plattierungsqualität oder der Kornstruktur verwendet, können jedoch unter bestimmten Bedingungen die Elektrodenreaktion hemmen und das Aktivierungsüberpotential erhöhen.
Verunreinigungen: Organische Substanzen, Metallverunreinigungen oder Partikel können sich auf der Elektrodenoberfläche ablagern, aktive Stellen blockieren und eine Überspannung erhöhen.
Leitfähigkeit: Bestimmt durch die Gesamtionenstärke. Eine schlechte Leitfähigkeit bedeutet einen größeren Ohmschen Abfall und eine höhere Betriebsspannung.
Gealterte Elektrolyte zeigen typischerweise:
Abnahme der effektiven Ionenkonzentration;
Allmähliche Ansammlung von Verunreinigungen;
Spürbare pH-Drift;
Also im Feld, wannDie Zellspannung steigt bei gleichem Strom allmählich anOft liegt es nicht daran, dass „die Beschichtung plötzlich versagte“, sondern daranDer Elektrolyt ist schwieriger zu verwenden.
Der Einfluss der Temperatur auf die Überspannung lässt sich wie folgt zusammenfassen: „Durch die Erwärmung geht alles schneller“:
Schnellere Ionenbewegung → höhere Diffusionsrate → geringeres Konzentrationsüberpotential;
Aktivierungsenergiebarrieren werden leichter überwunden → geringeres Aktivierungsüberpotential;
Gasblasen lösen sich leichter ab → weniger „isolierender Gasfilm“ auf der Elektrodenoberfläche.
Daher, innerhalb eines angemessenen Bereichs,Ein mäßiger Temperaturanstieg verringert in der Regel das Überpotential und senkt die Betriebsspannung.
Allerdings bringt eine zu hohe Temperatur Nebenwirkungen mit sich:
Die Auflösungsgeschwindigkeit von Edelmetallen kann bei hoher Temperatur und hohem Potenzial ansteigen;
Einige Elektrolyte zersetzen sich bei hohen Temperaturen leichter oder erzeugen-mehr Nebenprodukte, was zu zusätzlicher Verunreinigung führt.
Dichtungen und Kunststoffteile können schneller altern.
Daher muss die Temperatur zwischen „aktiveren Reaktionen“ und „akzeptabler Lebensdauer“ ausgeglichen werden. Ehisen entwirft Beschichtungssysteme unter Berücksichtigung des angestrebten Betriebstemperaturfensters des Kunden im Voraus.
Für gasentwickelnde Reaktionen (wie Sauerstoffentwicklung und Chlorentwicklung) sind Durchfluss und Druck besonders wichtig:
Wenn die Durchflussmenge zu niedrig ist:
Blasen neigen dazu, auf der Elektrodenoberfläche zu bleiben und einen „Gasfilm“ zu bilden;
Der Gasfilm blockiert den direkten Kontakt zwischen Elektrolyt und Elektrode, wodurch der lokale Widerstand erhöht und die Reaktion begrenzt wird.
Infolgedessen ist eine höhere Spannung erforderlich, um den gleichen Strom aufrechtzuerhalten → Überspannung steigt.
Wenn die Durchflussmenge ordnungsgemäß erhöht wird:
Blasen und Reaktionsprodukte werden effektiver weggespült;
Frischer Elektrolyt gelangt kontinuierlich an die Oberfläche und reduziert so die Konzentrationsüberspannung;
Die Zellspannung wird stabiler und leichter kontrollierbar.
Wenn der äußere Druck zunimmt:
Die Gaslöslichkeit in der Lösung steigt und das Blasenverhalten ändert sich;
In manchen Fällen lassen sich Blasen schwerer lösen und der Stoffübergang an der Grenzfläche verschlechtert sich;
Der gesamte Grenzflächenwiderstand nimmt zu, und damit auch die Überspannung.
Daher müssen Sie beim Entwurf von Titananodensystemen nicht nur die Beschichtung berücksichtigen, sondern auch:
Tank- vs. Rohr- vs. Platten--und-Rahmenstrukturen;
Strömungskanaldesign;
Durchflussmenge und Druckabfall.
All dies spiegelt sich direkt in den Überspannungs- und Langzeitspannungskurven wider.
Während des Gebrauchs verändert sich die Elektrodenoberfläche ständig und diese Veränderungen wirken sich direkt auf die Überspannung aus.
Zu den häufigsten Problemen gehören:
Ablagerungen (z. B. Ca-, Mg-Ablagerungen): Bildet isolierende oder halb{0}}isolierende Schichten, die den Ionenzugang zur Elektrode blockieren.
Organische Kontamination: durch Zusatzstoffe, Öl oder Elektrolytabbauprodukte; Diese decken aktive Standorte ab.
Verdickung des Oxidfilms: lokale Re-Passivierung, insbesondere dort, wo Beschichtungen abgenutzt sind oder die Potenziale ungewöhnlich hoch sind.
Schaum- oder Gasfilmbefestigung: Beständige Gasfilme „trennen“ lokale Bereiche effektiv.
Oberfläche wird hydrophob: Bestimmte organische Stoffe verändern die Oberflächenbenetzbarkeit; Der Elektrolyt verteilt sich nicht gut und der Grenzflächenkontakt verschlechtert sich.
Das gemeinsame Ergebnis ist:Die reale Blindfläche wird immer kleiner, während die verbleibende Fläche eine höhere lokale Stromdichte aufweist → Überspannung steigt.
Ehisen mildert dies durch:
Erste Oberflächenvorbereitung (Sandstrahlen, Polieren, Beizen) zur Herstellung einer geeigneten Oberfläche;
Strenge Kontrolle der Beschichtungsprozesse, um dichte und gleichmäßige Beschichtungen sicherzustellen;
Bereitstellung von Empfehlungen für die regelmäßige Inspektion und Reinigung für einige Branchen;
Unterstützung der Benutzer bei der Wartung einessauber, benetzbar und gleichmäßigElektrodenoberfläche so lange wie möglich, um so die langfristige Drift des Überpotentials an der Quelle zu kontrollieren.
5. Warum nimmt das Überpotential zu oder ab? – Praktische Erklärung
Aus betrieblicher Sicht ist die häufigste Frage:
„Früher war die Spannung X, warum ist sie jetzt höher (oder niedriger)?“
Im Folgenden erläutern wir die typischsten-Weltursachen.

Typische Situationen, in denen Überspannung ansteigt:
Abnutzung oder Abblättern der Beschichtung: Die effektive katalytische Fläche nimmt ab und die verbleibende Fläche muss mehr Strom führen.
Risse in der Beschichtung: Verursacht mikroskopisch kleine Strom-Hotspots, mehr lokale Erwärmung und Regionen mit hohem{0}}Potenzial, wodurch das Gesamtüberpotential steigt.
Falscher Beschichtungstyp: zum Beispiel die Verwendung einer chlor-entwickelnden orientierten Beschichtung in einer überwiegend Sauerstoff-entwickelnden Umgebung; Bei hohen Potentialen kann es zu Überlastungen kommen.
Freilegung von Titansubstrat: blankes Titan bietet fast keine katalytische Funktion; Solche Bereiche verhalten sich wie „hohe Überspannung“ oder nahezu isolierende Zonen.
Passivierung der Elektrodenoberfläche: Bei bestimmten extremen Potentialen können sich dichte Filme auf der Beschichtung oder dem Substrat bilden, die den Elektronentransfer weiter behindern.
Typische Situationen, in denen das Überpotential abfällt:
Einführung eines Beschichtungssystems mit höherer katalytischer Aktivität;
Prozessoptimierung, die die Mikrostruktur der Beschichtung für den Elektronentransfer günstiger macht;
Vergrößerte elektrochemisch aktive Fläche (z. B. verbesserte Geometrie oder Oberflächenrauheit);
Auswahl eines geeigneteren Ir/Ta-, Ru/Ti- oder Pt{0}}-basierten Beschichtungssystems für die spezifische Reaktion.
Wenn Ehisen Upgrade-Programme für Kunden entwickelt, berücksichtigen wir Folgendes: Zielreaktion, Stromdichte, Temperatur, Elektrolytzusammensetzung und gewünschte Lebensdauer. Anschließend passen wir die Beschichtungsformulierung und den Beschichtungsprozess an, um das Aktivierungsüberpotenzial zu reduzieren und gleichzeitig die Lebensdauer innerhalb der Erwartungen des Kunden zu halten -, anstatt einfach im Labor nach dem Motto „Je aktiver, desto besser“ zu streben.
Typische Veränderungen, die das Überpotential erhöhen:
Die Ionenkonzentration nimmt ab: unzureichende Nachfüllung oder langer Betrieb ohne Austausch verringert die Leitfähigkeit.
Elektrolytalterung: Organische Zusatzstoffe zersetzen sich und-Nebenprodukte sammeln sich an, was das Grenzflächenverhalten verändert.
pH-Drift: Zu saure oder zu alkalische Bedingungen verändern den Reaktionsmechanismus und können sich ungünstig auf die katalytischen Eigenschaften der aktuellen Beschichtung auswirken.
Ansammlung von Verunreinigungen: z. B. Fe, Cu, Öl usw. adsorbieren oder lagern sich auf der Elektrodenoberfläche ab.
Verminderte Leitfähigkeit: größerer ohmscher Abfall treibt die Zellspannung nach oben.
Anpassungen, die das Überpotential reduzieren:
Regelmäßiges Auffüllen oder teilweises Ersetzen des Elektrolyten, um die Ionenkonzentration wiederherzustellen;
Anpassen der Formulierung oder des pH-Werts, um die Reaktion wieder in das optimale Fenster für die Beschichtung zu bringen;
Verwendung geeigneter Additive zur Verbesserung der Reaktionseffizienz, ohne die Elektrodenreaktion übermäßig-zu hemmen;
Erhöhen der Temperatur innerhalb sicherer Grenzen, um die Leitfähigkeit zu verbessern.
In der Praxiserfahrung, wennkeine offensichtlichen physischen SchädenWenn an den Elektroden eine Fehlfunktion zu erkennen ist, die Spannung aber von Jahr zu Jahr höher wird, ist die Überprüfung der Elektrolytparameter oft effektiver, als sofort die Beschichtung zu vermuten.
Niedrige Temperatur → höhere Überspannung:
Langsamere Ionendiffusion → größeres Konzentrationsüberpotential;
Langsamerer Elektronentransfer → höheres Aktivierungsüberpotential;
Blasen haften eher an der Oberfläche.
Mäßige bis höhere Temperaturen → geringeres Überpotential:
Schnellere Ionenbewegung → höhere Leitfähigkeit;
Aktivierungsbarrieren werden leichter überwunden → die Reaktion ist „eher bereit“;
Blasen lösen sich leichter ab → weniger Verstopfung der Schnittstelle.
Zu hohe Temperaturen → beschleunigter Beschichtungsverschleiß:
Bei extremen Potentialen lösen sich Edelmetalle schneller auf;
Durch unerwünschte Nebenreaktionen können schädliche Ablagerungen entstehen.
Daher empfiehlt Ehisen den Kunden normalerweise, die zu definierenvorgesehenen Betriebstemperaturbereichbereits in der Entwurfsphase, damit wir ein für diesen Bereich geeignetes Beschichtungssystem finden können, anstatt später passiv die Überspannung und die Lebensdauerprobleme zu ertragen, die durch hohe Temperaturen entstehen.
In atmosphärischen Tanks sind die Druckeffekte moderat. Aber in geschlossenen oder unter Druck stehenden Systemen beeinflusst der Druck das Überpotential durch:
Erhöhung der Gaslöslichkeit: Es ist weniger wahrscheinlich, dass Gas in Form von Blasen austritt;
Erhöhung der Blasenverweilzeit: dickere Gasfilme bedeuten höheren Grenzflächenwiderstand;
Grenzflächenspannung ändern: verändert die Blasenbildung und -ablösung.
Gesamteffekt:schlechterer Grenzflächenstoffübergang und eine Elektrode, die „durch eine Gasschicht hindurch arbeitet“, daher ist mehr Spannung erforderlich.
Beim Entwurf von Hochdrucksystemen müssen die Druckbedingungen bei der Auswahl der Beschichtung und der Strukturkonstruktion berücksichtigt werden.
Der Oberflächenzustand ist ein sehr empfindliches „Barometer“ für die langfristige Überpotentialstabilität.
Situationen, die das Überpotenzial erhöhen:
Skalierung: insbesondere Ca²⁺/Mg²⁺-Ablagerungen in Systemen mit hartem{0}}Wasser, die isolierende Schichten bilden;
Organische Adsorption: durch Zusätze, Öle usw., die den direkten Kontakt zwischen Elektrolyt und Elektrode blockieren;
Oberfläche wird hydrophob: Elektrolyt benetzt die Oberfläche nicht und es entstehen „trockene Zonen“;
Lokaler Beschichtungsschaden: Diese Gebiete verlieren an Aktivität und zwingen andere Regionen zur Überlastung;
Elektrolytabbauprodukte: Polymere oder Kolloide, die sich auf der Oberfläche ablagern.
Maßnahmen, die Überpotential reduzieren oder wiederherstellen:
Geeignete chemische oder physikalische Reinigung zur Wiederherstellung einer sauberen Oberfläche;
Sicherstellen, dass die Beschichtung von Anfang an gleichmäßig und dicht ist;
Verbesserung der Strömungsbedingungen um die Elektrode durch Anpassung der Durchflussmenge oder des Tankdesigns;
Überwachen Sie regelmäßig den Zustand des Elektrolyten, um einen Langzeitbetrieb in stark gealterten Elektrolyten zu vermeiden.
In vielen realen Fälleneine gründliche Reinigung oder ordnungsgemäße Wartungkann die Spannung wieder in die Nähe des Ausgangsniveaus bringen. Dies ist ein direkter Beweis dafür, wie stark sich der Oberflächenzustand auf die Überspannung auswirkt.
6. Praktische Bedeutung des Überpotentials für Benutzer von Titananoden
Der Zweck, die Entstehung und Entwicklung von Überpotential zu verstehen, ist nicht rein akademischer Natur. Es soll sichergestellt werden, dass Sie in der tatsächlichen Beschaffung und im Betriebwissen, was passiert und warum.

Im Hoch-Langzeitbetrieb ist sogar eine Reduzierung um0.05–0.10 Vmultipliziert mit Dauerbetrieb und hohem Strom führt dies zu erheblichen jährlichen Energieeinsparungen.
Die Wahl der richtigen Titananodenbeschichtung und des richtigen Designs ist von entscheidender BedeutungPlanen Sie Ihre Stromkosten für die nächsten Jahre.
Wenn sich das Überpotential langsam und vorhersehbar ändert, spiegelt dies normalerweise die natürliche Alterung des Systems wider.
Wenn jasteigt plötzlichIn kurzer Zeit bedeutet es oft:
Lokaler Beschichtungsfehler oder -schaden;
Signifikante Änderung der Elektrolytqualität;
Die Betriebsbedingungen (Temperatur, Stromdichte usw.) liegen außerhalb des Auslegungsbereichs.
Durch die rechtzeitige Überwachung und Analyse übermäßiger potenzieller Änderungen können Sie Abschaltungen, Inspektionen und Austauschvorgänge proaktiv planen, anstatt erst dann zu reagieren, wenn „das System völlig ausfällt“.
Dies ist besonders wichtig bei:
Galvanisieren: hohe lokale Überspannung → Strom-Hotspots → verbrannte oder ungleichmäßige Ablagerungen.
Chlor-Alkali- und Elektro-Oxidationssysteme: hohe lokale Überspannung → Hotspot-Korrosion und beschleunigtes Abblättern der Beschichtung.
EDI-Systeme: hohes lokales Überpotential → ungleichmäßige Wasserqualität und verkürzte Modullebensdauer.
Indem Sie Geometrie und Beschichtungen so gestalten, dass der Strom möglichst gleichmäßig über die Elektrodenoberfläche verteilt wird, verfolgen Sie im Wesentlichen ein Zielgleichmäßige Überpotentialverteilung, was zu einer stabileren Produktqualität und vorhersehbareren Lebensdauer führt.
Unterschiedliche Reaktionsumgebungen erfordern unterschiedliche Beschichtungen:
Chlorentwicklung→ Katalysatoren auf Ru--Basis dominieren.
Sauerstoffentwicklung→ Beschichtungen auf Ir--Basis sind stabiler.
Gemischte stark oxidierende Umgebungen→ erfordern spezielle, korrosionsbeständigere Kombinationen.
Wenn die Beschichtung nicht übereinstimmt:
Überpotential ist von Anfang an hoch - die Spannung „sieht immer zu hoch aus“;
Mit zunehmender Betriebszeit muss die Beschichtung in einem ungeeigneten Potenzialfenster arbeiten und versagt schneller;
Das Endergebnis ist eine viel kürzere Lebensdauer als erwartet und höhere Wartungskosten.
Ehisen passt Folgendes an:
Ir/Ta-Verhältnisse;
Gleichgewicht zwischen Ru--basierter Aktivität und Stabilität;
Dicke der Pt-Schicht und ihre Lage;
Oberflächenrauheit und Aktivierungsprozesse;
mit dem Ziel zu erreichenein möglichst geringes und möglichst stabiles Überpotential unter realen Betriebsbedingungen, nicht nur gut-aussehende Labordaten.
7. Wie Ehisen Benutzern hilft, Überpotenzial effektiv zu verwalten
Als Hersteller von Titananoden mit umfangreicher Erfahrung in verschiedenen Branchen bietet Ehisen Unterstützung, die über die bloße Lieferung von Elektroden hinausgeht. Unser Fachwissen ermöglicht es Kunden, während der gesamten Lebensdauer ihrer Geräte ein niedriges und stabiles Überpotential aufrechtzuerhalten.
Wir bieten:
Auf spezifische Reaktionen zugeschnittene Beschichtungsformulierungen
Mechanische Bearbeitung optimiert für gleichmäßige Stromverteilung
Fortschrittliche Oberflächenvorbereitung für eine starke Beschichtungshaftung
Strenge Qualitätskontrolle mit messbaren Daten
Strukturelle Designvorschläge zur Optimierung der Überpotentialverteilung
Lebenslange Testdaten helfen Kunden bei der Planung von Geräte-Upgrades
Technische Kommunikation zur Diagnose von Feldspannungsproblemen
Unser Ziel ist es, sicherzustellen, dass jeder Kunde Folgendes erreicht:
Niedrige Betriebsspannung
Lange Lebensdauer der Elektrode
Stabile Reaktionsleistung
Vorhersehbare Wartungszyklen
Reduzierte Betriebskosten
8. Fazit: Warum das Verständnis von Überpotential Ihnen bei der Auswahl der richtigen Titananode hilft
Überpotential ist ein grundlegendes Konzept, das jeden Aspekt der Leistung elektrochemischer Systeme regelt. Es steuert den Energieverbrauch, die Reaktionseffizienz, die Produktqualität und die Elektrodenlebensdauer.
Indem Ingenieure und Beschaffungsspezialisten verstehen, was Überspannung verursacht und wie sie sich verändert, können sie fundiertere Entscheidungen über Elektrodenmaterialien, Elektrolytmanagement und Systembetrieb treffen.
Für Branchen, die eine stabile Leistung erfordern{0}}wie EDI, Galvanisierung, Chlorentwicklung, kathodischer Schutz und fortschrittliche Wasseraufbereitung-bestimmt die Wahl der Titananodenbeschichtung direkt, ob die Überspannung niedrig und stabil bleibt.
Ehisenist auf die Herstellung hochwertiger Titananoden mit optimierten Beschichtungen spezialisiert, die Folgendes erreichen:
Geringe Aktivierungsüberspannung
Stabiler Langzeitbetrieb
Ausgezeichnete Beschichtungshaftung und -dichte
Zuverlässige Leistung bei verschiedenen Elektrolyten und Temperaturen
Wenn Sie Lieferanten von Titananoden bewerten oder Ihr aktuelles elektrochemisches System optimieren möchten, freuen wir uns über Ihre Anfrage.
Eine richtig ausgewählte Titananode verbessert nicht nur die Effizienz, sondern senkt auch die langfristigen Betriebskosten und erhöht die Systemzuverlässigkeit.